-
Glas gesmolten met stalen tanks (896)
-
roestvrij staaltanks (434)
-
De fusie plakte Epoxytanks (660)
-
Gegalvaniseerde stalen tanks (321)
-
De Daken van de aluminiumkoepel (1346)
-
Opbergtanks voor afvalwater (280)
-
gelaste stalen tanks (457)
-
Drukvaten (534)
-
Anaërobe Autoclaaf (217)
-
Industriële Watertanks (424)
-
Gelaagde stalen tanks (180)
-
Vastgeboute Staaltanks (389)
-
De Tank van de modderopslag (115)
-
De Tank van de biogasopslag (173)
-
Leachatopslagtanks (133)
-
Landbouwwateropslagtanks (179)
-
Brandwatertank (166)
-
Graanopslagplaatsen (146)
-
Biogas projecten (424)
-
Waterzuiveringsinstallatieprojecten (1882)
-
Doppel membraan dak (223)
|
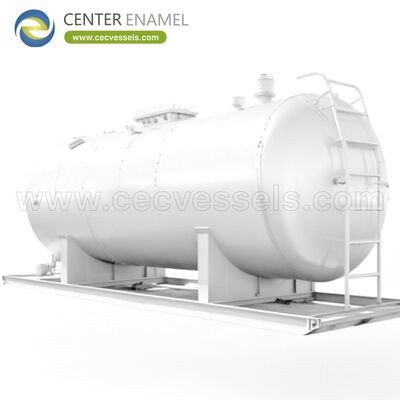
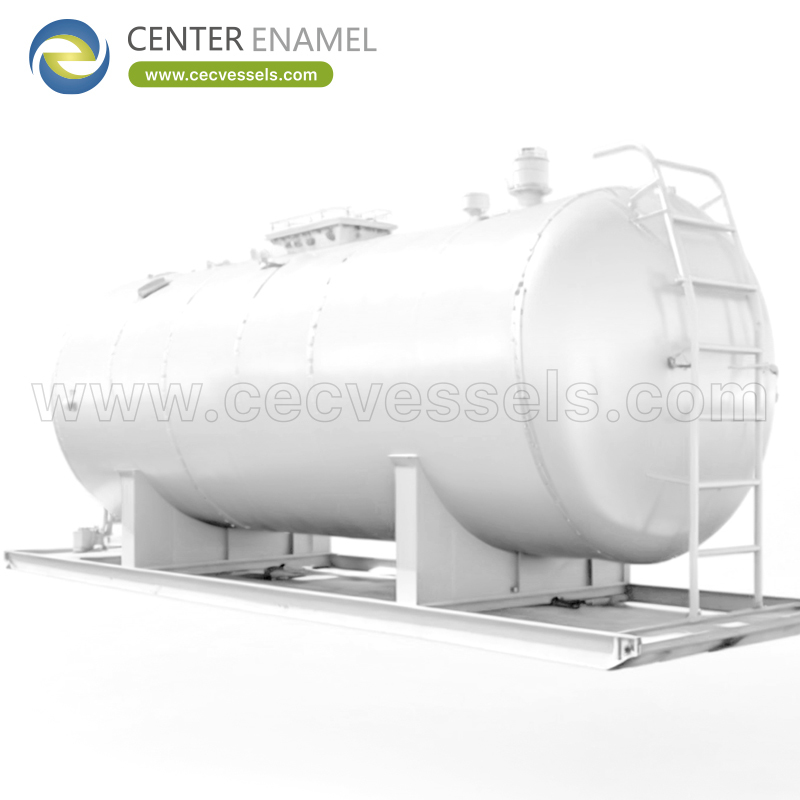
Hoe wordt een drukvat gemaakt Fabricagestappen uitgelegd
| Plaats van herkomst: | China |
| Merknaam: | Center Enamel |
| Certificering: | ISO 9001,CE, NSF/ANSI 61, WRAS, ISO 28765, LFGB, BSCI, ISO 45001 |
| Min. bestelaantal: | 1 sets |
| Prijs: | 2000 |
| Levertijd: | 2 maanden |
| Betalingscondities: | L/C, T/T |
| Levering vermogen: | 200 sets/dagen |
|
Detailinformatie |
|||
Productbeschrijving
Hoe wordt een drukvat gemaakt? Fabricagestappen uitgelegd
Een drukvat wordt gemaakt door gecertificeerd plaatstaal en gevormde koppen om te zetten in een code-conforme drukgrensdoor een gecontroleerde reeks: snijden, vormen, lassen, inspectie, warmtebehandeling, testen en documentatie.
Deze gids volgt die route stap voor stap en laat zien waar kwaliteit wordt ingebouwd — omdat het inspectierapport aan het einde slechts zo goed is als de bewerkingen die het hebben geproduceerd.
Materiaalaanvoer en traceerbaarheid
De fabricage begint met plaatstaal, koppen, smeedstukken en spruitstukken die fabrieksafleveringsbewijzen dragen. De werkplaats verifieert de kwaliteit en afmetingen en wijst een identiteit toe, zodat elk onderdeel van het afgewerkte vat kan worden teruggevoerd naar het certificaat.
Traceerbaarheid is de basis van alles wat volgt. Als materiaal niet kan worden getraceerd, kan de dikteberekening niet worden aangetoond dat deze overeenkomt met het daadwerkelijk gebruikte staal.
Snijden, markeren en vormen
Plaatstaal wordt op de ontwikkelde afmetingen voor elke mantelgang gesneden, de randen worden voorbereid voor lassen, en de gangen worden op de vereiste diameter gerold. Koppen worden gevormd door persen of spinnen tot de gespecificeerde geometrie.
Rolrichting, naadafwijking en vormtolerantie zijn belangrijk, omdat ze bepalen hoe het onderdeel zich gedraagt onder druk en hoe goed het past bij montage.
Pasvorm en lassen
Mantelgangen en koppen worden op mallen of rollen gepast, met gecontroleerde spelingen en uitlijning, en vervolgens worden de langse en cirkelvormige naden gelast. Interne onderdelen, spruitstukken en steunen worden bevestigd volgens gekwalificeerde procedures.
Lassen wordt uitgevoerd door gekwalificeerde lassers met gekwalificeerde procedures, met gecontroleerde en geregistreerde parameters. De langse naad draagt meestal de hoogste belasting en ondergaat de nauwkeurigste inspectie.
Warmtebehandeling waar vereist
Sommige materialen en diktes vereisen warmtebehandeling na het lassen om restspanningen te verminderen en taaiheid te herstellen. De vereiste komt voort uit de code, het materiaal en het gebruik, niet uit voorkeur van de werkplaats.
De behandelingscyclus wordt geregistreerd met een grafiek en moet overeenkomen met de gespecificeerde temperatuur en houdtijd. Het overslaan of verkeerd registreren ervan kan de mechanische eigenschappen ongeldig maken die het ontwerp veronderstelde.
Niet-destructief onderzoek
Lassen worden onderzocht met de methoden die vereist zijn door de code en het gespecificeerde inspectieniveau — radiografisch, ultrasoon, magnetisch-deeltjes of kleurstof-penetrant testen — en elke naad wordt gekoppeld aan het rapport op de laskaart.
Het gekozen inspectieniveau bij het ontwerp beïfnvloedt de verbindingsefficiëntie die wordt gebruikt in de dikteberekening, dus inspectie is zowel een kwaliteitsstap als een ontwerpinvoer.
Druktest
Het voltooide vat wordt onder druk getest, meestal hydrostatisch, tot de door de code vereiste testdruk. De test toont de lekdichtheid en integriteit van de gehele drukgrens aan in één gecontroleerde bewerking.
Pneumatische testen wordt gebruikt waar water onacceptabel is, met strengere veiligheidscontroles omdat samengeperst gas veel meer energie opslaat. De gekozen methode en het resultaat worden geregistreerd in het gegevensboek.
Naamplaat, markering en definitieve gegevens
Na een succesvolle test en eventuele vereiste geautoriseerde inspectie wordt de naamplaat aangebracht met ontwerpcondities, jaar, fabrikantidentificatie en markeringen zoals de U-stempel of CE-markering, indien van toepassing.
Het gegevensrapport verzamelt berekeningen, certificaten, las- en NDT-gegevens, warmtebehandelingsgrafieken en testresultaten in één bestand. Dat bestand, niet alleen de naamplaat, is het bewijs van naleving.
Waar kwaliteit daadwerkelijk wordt gecontroleerd
Definitieve inspectie kan slechte vorming of ongecontroleerd lassen niet compenseren. Houdpunten — pasvorm, voor het lassen, na het lassen, voor de test — laten problemen ontdekken wanneer ze nog goedkoop te corrigeren zijn.
Een koper kan een werkplaats beoordelen door te vragen hoe deze fasen worden gecontroleerd en geregistreerd. Consistente gegevens over een aantal vaten zijn een beter teken dan één indrukwekkend certificaat.
Fabricagestadium en bijbehorende gegevens
Stadium |
Belangrijkste activiteit |
Geproduceerde gegevens |
Materiaalaanvoer |
Controle van kwaliteit en identiteit |
Fabrieksafleveringsbewijs / traceerbaarheid |
Vormen |
Mantel rollen, koppen vormen |
Afmetingscontroles |
Lassen |
Gekwalificeerde naden en bevestigingen |
WPS/PQR, lasserlijst, laskaart |
Warmtebehandeling |
Spanningsvermindering waar vereist |
Tijd-temperatuurgrafiek |
Inspectie |
RT / UT / MT / PT |
NDT-rapporten |
Druktest |
Hydrostatisch of pneumatisch |
Testrapport |
Vrijgave |
Markering en goedkeuring |
Gegevensrapport / naamplaat |
Controlepunten voor de koper tijdens de fabricage
Controlepunt |
Waarom het belangrijk is |
Materiaalcetificaten |
Bevestigt de gebruikte kwaliteit |
Las kaart |
Koppelt naden aan inspectie |
WPS / PQR |
Gekwalificeerd verbindingsproces |
HT-grafiek |
Bevestigt warmtebehandeling |
NDT-rapport |
Verifieert lasintegriteit |
Testrapport |
Bewijst drukintegriteit |
Geautoriseerde goedkeuring |
Sluit de code-route af |
Conclusie
Een drukvat wordt gebouwd via een gecontroleerde keten van gecertificeerd materiaal tot gevormde en gelaste onderdelen, inspectie, warmtebehandeling, druktest en definitieve documentatie.
Kwaliteit wordt in elke fase gecreëerd en bewezen door gekoppelde gegevens; bij het beoordelen van een leverancier, kijk naar hoe die fasen worden gecontroleerd en gedocumenteerd in plaats van naar één enkel certificaat.
Over Center Enamel
Center Enamel is een fabrikant van drukvaten en procesapparatuur gevestigd in China, die roestvrijstalen en koolstofstalen drukvaten, scheiders, reactoren, warmtewisselaars en opslagtanks produceert voor chemische, olie- en gas-, energie-, voedingsmiddelen-, farmaceutische en waterbehandelingsapplicaties.
Het bedrijf werkt onder ASME VIII Div.1, GB/T 150 en ISO 9001, en kan CE/PED-markering leveren voor de EU-markt met materiaaltraceerbaarheid, gedocumenteerde lasprocedures, NDT en hydrostatische testen in het geleverde gegevensboek.
- Certificeringen: ASME, ISO 9001, CE/PED, NSF/ANSI 61, WRAS, ISO 28765, LFGB, BSCI, ISO 45001.
- Normen: ASME VIII Div.1, GB/T 150, EN 13445 waar vereist door de bestemmingsmarkt.
- Commerciële voorwaarden: Minimale bestelhoeveelheid 1 eenheid, typische doorlooptijd ongeveer 2 maanden, L/C of T/T.
Veelgestelde vragen (FAQ)
Hoe wordt een drukvat gemaakt?
Van traceerbaar plaatstaal en gevormde koppen via lassen, inspectie, warmtebehandeling, druktesten en documentatie.
Wat is de eerste fabricagestap?
Ontvangst en verificatie van materiaal met fabrieksafleveringsbewijzen en toewijzing van traceerbaarheid.
Waarom is materiaaltraceerbaarheid belangrijk?
Het koppelt het staal in het vat aan de kwaliteit die in de ontwerpberekening is gebruikt.
Hoe worden koppen gemaakt?
Door plaatstaal te persen of te spinnen tot de gespecificeerde kopgeometrie en dikte.
Wat is een WPS / PQR?
De lasprocedure specificatie en het bijbehorende kwalificatieverslag, dat een acceptabel verbindingsproces aantoont.
Welke lasnaad is het meest kritisch?
Meestal de langse naad, omdat deze de hoogste drukspanning draagt.
Wanneer is warmtebehandeling nodig?
Wanneer vereist door de code, materiaal en dikte voor spanningsvermindering of taaiheid.
Welke NDT-methoden worden gebruikt?
Radiografische, ultrasone, magnetische-deeltjes en kleurstof-penetrant testen zoals gespecificeerd.
Wat is een laskaart?
Een tekening die naden nummert en elke naad koppelt aan procedure en inspectie.
Hoe wordt het vat getest?
Meestal hydrostatisch, of pneumatisch met strengere controles waar water onacceptabel is.
Wat is een houdpunt?
Een fase die moet worden geïnspecteerd en goedgekeurd voordat de fabricage wordt voortgezet.
Wat staat er op de naamplaat?
Ontwerpcondities, jaar, fabrikantidentificatie en toepasselijke markering.
Wat is het gegevensrapport?
Het bestand dat berekeningen, certificaten, inspectie-, test- en goedkeuringsgegevens verzamelt.
Kan definitieve inspectie slechte fabricage corrigeren?
Nee. Inspectie vindt defecten, maar kwaliteit wordt ingebouwd tijdens het vormen en lassen.
Wat is de doorlooptijd voor een vat?
Ongeveer twee maanden van een Chinese fabrikant, afhankelijk van de code, grootte en inspectieomvang.
Voorgestelde CTA: Vraag een technische offerteaan met uw duty, druk, temperatuur en vloeistofgegevens, of bespreek de code en kostenbasismet een Center Enamel ingenieur.