-
Glas gesmolten met stalen tanks (896)
-
roestvrij staaltanks (434)
-
De fusie plakte Epoxytanks (652)
-
Gegalvaniseerde stalen tanks (321)
-
De Daken van de aluminiumkoepel (1336)
-
Opbergtanks voor afvalwater (280)
-
gelaste stalen tanks (457)
-
Drukvaten (426)
-
Anaërobe Autoclaaf (202)
-
Industriële Watertanks (349)
-
Gelaagde stalen tanks (180)
-
Vastgeboute Staaltanks (389)
-
De Tank van de modderopslag (115)
-
De Tank van de biogasopslag (173)
-
Leachatopslagtanks (133)
-
Landbouwwateropslagtanks (179)
-
Brandwatertank (166)
-
Graanopslagplaatsen (146)
-
Biogas projecten (424)
-
Waterzuiveringsinstallatieprojecten (1722)
-
Doppel membraan dak (223)

|
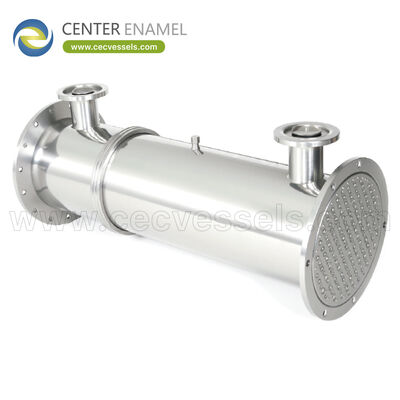
China Ontzouting Warmtewisselaar Fabrikant Levert Geavanceerde Thermische Efficiëntie En Operationele Betrouwbaarheid Voor Wereldwijde Waterzuiveringsinstallaties
| Plaats van herkomst: | China |
| Merknaam: | Center Enamel |
| Certificering: | ISO 9001,CE, NSF/ANSI 61, WRAS, ISO 28765, LFGB, BSCI, ISO 45001 |
| Min. bestelaantal: | 1 sets |
| Prijs: | 2000 |
| Levertijd: | 2 maanden |
| Betalingscondities: | L/C, T/T |
| Levering vermogen: | 200 sets/dagen |
|
Detailinformatie |
|||
Productbeschrijving
Fabrikant van ontzilting warmtewisselaars in China levert geavanceerde thermische efficiëntie en operationele betrouwbaarheid voor wereldwijde waterzuiveringsinstallaties
Eenmaal een ontziltingswarmtewisselaar is geïnstalleerd, verschuift de taak van selectie naar het handhaven van thermische efficiëntie en betrouwbaarheid onder continue blootstelling aan chloride, aangroeiing en vaak hoge temperaturen. De efficiëntie neemt af en de betrouwbaarheid wordt getest door de omgeving, niet door het typeplaatje.
Deze gids behandelt de operationele kant: hoe materialen en ontwerp efficiëntie handhaven, hoe aangroeiing en corrosie in de praktijk worden beheerd, en de onderhoudsdiscipline die een ontziltingswarmtewisselaar jarenlang betrouwbaar houdt.
Efficiëntieverlies is normaal - Beheer het
Elke ontziltingswarmtewisselaar verliest enige warmteoverdrachtsprestatie naarmate er films op de oppervlakken ontstaan. De vraag is niet of de efficiëntie afneemt, maar hoe snel en hoe herstelbaar deze is. Ontwerp en operationele praktijk bepalen die curve.
Operators moeten de warmteafgifte-trend volgen ten opzichte van de schone basislijn; een gestage, voorspelbare daling is normaal, terwijl een plotselinge daling duidt op aangroeiing, bypass of stromingsongelijkheid die actie vereist.
Corrosiebeheersing in chloride service
Hoog chloride veroorzaakt putcorrosie en spleetcorrosie bij verkeerde materialen. Aanhoudende betrouwbaarheid hangt af van de gespecificeerde legering (duplex, super-austenitisch of titanium in de meest kritieke zones), de juiste lasprocedure en het vermijden van galvanische koppels en spleten.
Betrouwbaarheidsprogramma's omvatten periodieke inspectie van buiplaten, lassen en spleten, omdat vroege corrosiesignalen veel goedkoper te verhelpen zijn dan een lek dat een stilstand dwingt.
Beheer van aangroeiing in de praktijk
Aangroeiing door zeewaterdeeltjes, aanslag of biofilms wordt beheerd door de reinigingsmethode die bij het ontwerp is gekozen: CIP voor platenunits, mechanische buisreiniging voor schelp-en-buis, plus zijstroomfiltratie of antiscalant waar gerechtvaardigd.
De operationele discipline - reinigen volgens een schema dat is gekoppeld aan de prestatietrend, niet alleen aan de kalender - houdt de efficiëntie dichter bij de basislijn en vermijdt agressieve reinigingen die oppervlakken beschadigen.
Monitoring en onderhoudsdiscipline
Betrouwbare installaties monitoren drukken, temperaturen en stroming om de werkelijke warmteafgifte en drukval te berekenen. Een stijgende drukval of dalende afgifte triggert inspectie. Reserveonderdelenstrategie (pakkingen, buizen) en een duidelijk inspectieplan houden ongeplande stilstand laag.
Een fabrikant moet dit ondersteunen met toegankelijke ontwerpgegevens, reinigingsrichtlijnen en gedefinieerde inspectiepunten, zodat de operator kan handelen vóór falen.
Ontwerpkenmerken die betrouwbaarheid handhaven
Kenmerken zoals volledige drainage, spleefrije constructie, inspecteerbare en reinigbare paden, en corrosie-geschikte materialen maken betrouwbaarheid op lange termijn haalbaar. Ze worden vooraf gespecificeerd, niet toegevoegd na het eerste falen.
Kopers die alleen om efficiëntie vragen en betrouwbaarheidskenmerken negeren, ervaren later de kosten in chloride service.
Betrouwbaarheidsfactor versus praktijk
Factor |
Praktijk |
Indien genegeerd |
Materiaal |
Legering per zone |
Putcorrosie, lek |
Aangroeiing |
Trend-gebaseerd reinigen |
Efficiëntieverlies |
Monitoring |
Afgegeven warmte + drukval volgen |
Stille verval |
Inspectie |
Gepland |
Laat falen |
Drainage |
Volledig, spleefrij |
Spleetcorrosie |
Parameters voor betrouwbaarheid van ontziltingswarmtewisselaars
Parameter |
Gebruiken / Inspecteren |
Waarom |
Trend van warmteafgifte |
Volgen t.o.v. basislijn |
Vroege waarschuwing voor verval |
Drukval |
Monitoren |
Signaal voor aangroeiing |
Legeringszones |
Lassen inspecteren |
Corrosiebeheersing |
Reiniging |
Op trend |
Herstel van efficiëntie |
Reserveonderdelen |
Pakkingen/buizen op voorraad |
Vermindering van stilstand |
Drainage |
Volledige controle |
Geen spleten |
Code |
ASME / GB |
Acceptatie |
Inkoop, acceptatie en levenscyclus
Voor een bestelling van een warmtewisselaar begint de inkoop met een complete specificatie: warmteafgifte, samenstelling van de stromen, druk en temperatuur, materiaal, ontwerpcode en vereiste inspectie. Een leverancier die een schriftelijke thermische of mechanische ontwerpbasis terugstuurt - niet alleen een prijs - laat de koper biedingen op gelijke voet vergelijken en vermijdt kostbare herzieningen na aanvang van de fabricage.
Bestelhoeveelheden zijn flexibel, met een minimale bestelhoeveelheid van één eenheid, wat zowel pilot- als grootschalige projecten ondersteunt. De typische fabricage- en inspectietijd is ongeveer twee maanden na bevestigd ontwerp en materiaalvrijgave, dus de koper moet de mijlpaal afstemmen op het algehele projectplan en de specificatie vroegtijdig vastleggen.
Betaling wordt doorgaans afgehandeld via L/C- of T/T-termijnen, en acceptatie moet vooraf worden gedefinieerd: materiaalcertificaten, dimensionale controle, hydrostatische of pneumatische test, en eventuele markt-specifieke documentatie. Het bevestigen van de exacte leveringsomvang en reserveonderdelen voorkomt ambiguïteit in de fabriekacceptatiefase.
Na levering is de levenscycluswaarde afhankelijk van toegankelijk ontwerp en duidelijke operationele limieten. Vraag reinigings- en inspectierichtlijnen, gedefinieerde nozzle- en toegangspunten, en de materiaalbasis aan, zodat de unit gedurende zijn levensduur kan worden onderhouden in plaats van voortijdig te worden vervangen.
- Vastleggen van specificatie:bevestig warmteafgifte, code en materiaal vóór fabricage om de levertijd te beschermen.
- Acceptatieomvang:materiaalcertificaten, dimensionale controle, druktest en exportdocumenten.
- Commerciële voorwaarden:flexibele MOQ (minimum 1), L/C of T/T, ~2 maanden typische levertijd.
- Levenscyclus:vraag inspectietoegang en onderhoudsrichtlijnen aan bij bestelling.
Normen, codes en kwaliteitsborging
Gekwalificeerde levering van warmtewisselaars is gebaseerd op erkende drukapparatuurcodes. Fabricage wordt routinematig uitgevoerd volgens ASME VIII Div.1 en GB/T 150, met CE / PED-markering beschikbaar voor de Europese markt. Voor waterstof- of zure dienst volgt materiaalselectie NACE MR0175 / ISO 15156, zodat het natte pad het specifieke omgevingsmechanisme weerstaat in plaats van te vertrouwen op algemene corrosie-toeslagen.
Kwaliteitsmanagement loopt volgens ISO 9001, en de productieworkflow omvat materiaaltraceerbaarheid van het molencertificaat tot het afgewerkte vat, gevolgd door hydrostatische of pneumatische testen en dimensionale verificatie. Lasprocedures en kwalificaties van inspecteurs zijn gedocumenteerd, zodat de geleverde unit kan worden gecontroleerd aan de hand van de vermelde code en projectspecificatie.
Kopers moeten de exacte codes en eventuele aanvullende normen aanvragen bij de offertefase. Dit zorgt ervoor dat markering, documentatie en acceptatie zijn afgestemd op de bestemmingsmarkt en verwijdert de meest voorkomende oorzaak van herzieningen in een laat stadium.
- Codes:ASME VIII Div.1 en GB/T 150; CE/PED op aanvraag.
- Materiële integriteit:NACE MR0175 / ISO 15156 voor H2 of zure dienst.
- Kwaliteit:ISO 9001, volledige materiaaltraceerbaarheid, druktesten.
- Documentatie:molencertificaten, WPS/PQR, test- en inspectierapporten.
Het onderhouden van een ontziltingswarmtewisselaar betekent het beheersen van voorspelbaar efficiëntieverlies en chloridecorrosie door de juiste legeringszones, trend-gebaseerde reiniging en geplande inspectie - niet alleen het kopen van een hoge nominale waarde. Volg de warmteafgifte en drukval, reinig op basis van de prestatietrend, inspecteer lassen en spleten, en houd reserveonderdelen bij. Een fabrikant moet reinigbare, inspecteerbare, spleefrije constructie leveren met de gegevens die operators nodig hebben om de efficiëntie en betrouwbaarheid gedurende de levensduur van de installatie hoog te houden.
Over de fabrikant
De fabrikant bouwt warmtewisselaars voor ontzilting volgens ASME VIII Div.1 en GB/T 150 in roestvrij staal, duplex en titanium-gecoate constructies met materiaaltraceerbaarheid, hydrostatische testen en gedocumenteerde reinigings-/inspectierichtlijnen.
Bevestig legeringszones, bestelhoeveelheid, levertijd en inspectieomvang vóór bestelling.
Veelgestelde vragen (FAQ)
Waarom neemt de efficiëntie van een ontziltingswarmtewisselaar af?
Oppervlaktefilms van aangroeiing en biofilms verhogen de thermische weerstand; de snelheid hangt af van het ontwerp en de reinigingspraktijk.
Is efficiëntieverlies altijd een fout?
Nee - geleidelijke, voorspelbare daling is normaal; plotselinge dalingen duiden op aangroeiing, bypass of stromingsproblemen.
Hoe wordt chloridecorrosie beheerst?
Door zone-geschikte legeringen, juiste lassen en het vermijden van spleten en galvanische koppels.
Welke materialen zijn bestand tegen zeewater?
Duplex 2205, 254SMO/super-austenitisch, of titanium in de meest agressieve zones.
Hoe moet aangroeiing worden gereinigd?
CIP voor platen, mechanische buisreiniging voor schelp-en-buis, plus filtratie/antiscalant waar gerechtvaardigd.
Wanneer moet ik reinigen?
Op basis van de prestatietrend (daling van de afgifte of stijging van de druk), niet alleen op kalenderbasis.
Wat moet ik monitoren?
Warmteafgifte, inlaat-/uitlaattemperaturen en drukval om de werkelijke prestaties te berekenen.
Welke inspectie is het belangrijkst?
Buiplaten, lassen en spleten in chloride service voor vroege corrosiesignalen.
Waarom is volledige drainage belangrijk?
Het voorkomt spleetcorrosie door opgesloten vloeistof; specificeer spleefrije constructie.
Welke reserveonderdelen moet ik op voorraad hebben?
Pakkingen en buizen (of buispakketten) om ongeplande stilstand te verminderen.
Welke ontwerpcode is van toepassing?
ASME VIII Div.1 of GB/T 150, vermeld in de RFQ.
Kan de efficiëntie worden hersteld?
Ja, met tijdige, passende reiniging voordat oppervlakken beschadigd raken.
Wat veroorzaakt een plotselinge prestatiedaling?
Aangroeiingspiek, stromingsongelijkheid of bypass - onderzoek trends onmiddellijk.
Hoe ondersteunt de fabrikant de betrouwbaarheid?
Met reinigbare/inspecteerbare ontwerpen en gedocumenteerde reinigings- en inspectierichtlijnen.
Hoe vergelijk ik aanbiedingen op betrouwbaarheid?
Op legeringszones, reinigbaarheid, inspectietoegang en ondersteuning - niet alleen op nominale efficiëntie.